


Вот сцена, которая повторяется в цехах отделки металла чаще, чем следовало бы. Оператор полировки переключает линию полировки с деталей из нержавеющей стали на алюминиевые, держит на верстаке тот же состав, и поверхность вместо блестящей оказывается серой, размазанной или полосатой. Проблема не в детали и не в машине. Соединение есть. Полирующая паста для алюминия — это не универсальная паста: это сбалансированная смесь абразивного зерна, связующего вещества и смазки, которая должна соответствовать мягкости металла, твердости круга и желаемой отделке. Правильно используйте эту комбинацию, и зеркальная поверхность алюминия станет повторяемой. Если вы ошибетесь, каждая партия станет азартной игрой.
Почему паста для полировки алюминия требует другого подхода
Чистый алюминий плавится при температуре около 660 °C, но практическая проблема для полировальных машин заключается не в плавлении, а в липкости. Когда шлифовальный круг прижимается к алюминию, поверхностная пленка нагревается и деформируется, прежде чем абразивное зерно сможет аккуратно резать. Слишком крупная зернистость разрушает поверхность. Слишком сильное колесо заталкивает стружку обратно в деталь. Слишком агрессивный состав оставляет мутный след, который всегда появляется при анодировании.
Вывод производства однозначен: Для алюминия необходим состав, который режется при небольшом давлении, содержит достаточное количество смазывающего связующего, чтобы зона контакта оставалась прохладной, и не оставляет следов, требующих дополнительной очистки. Именно поэтому отделочные цеха не рассматривают полировальную пасту как товар. Один продукт поставили для листа 6061, другой для литых под давлением ADC12, третий для кованых легкосплавных дисков. Литой алюминий выдерживает воздействие немного более агрессивного состава; прокатанный лист быстро размазывается и требует более мелкого зерна. Соединение поглощает большую часть этой корректировки.
Что находится внутри полировальной пасты для алюминия
Обычный состав состоит из абразивных частиц, взвешенных в мыльном связующем из жиров и восков. При трении связка плавится и переносит свежую пленку абразива на вращающееся колесо. Абразив выполняет резку; связующее контролирует температуру, смазывает и удаляет стружку. Для алюминия, плавленый оксид алюминия является стандартным абразивом: коричневый оксид алюминия для быстрого удаления материала, белый оксид алюминия для более холодного и чистого действия. Соединения карбида кремния существуют, но они агрессивно режут и обычно предназначены для более твердых сплавов.
Цветовое кодирование — это ярлык в отделочной промышленности для сортировки материалов на стенде. В таблице ниже показано, как читаются распространенные цвета на алюминиевой леске:
| Соединение | Абразивный характер | Типичная работа по алюминию |
|---|---|---|
| Желтый | Средний оксид алюминия | Резка и полировка основания на моделях 6061 и 5052. |
| Красный | Мелкий оксид алюминия | Финальная окраска и декоративная отделка |
| Белый | Очень мелкий оксид алюминия | Зеркальная отделка перед прозрачным покрытием или анодированием |
| Зеленый | Мелкий карбид кремния/оксид хрома | Сатиновая и матовая отделка; реже встречается на мягком листе |
| Жидкий состав | В зависимости от рецептуры | Автоматизированные линии с распылением или роликовым дозированием |
Для многих алюминиевых деталей желтый полирующий состав это рабочая лошадка на каждый день: он режет достаточно быстро, чтобы удалить легкие линии обработки, и оставляет чистую основу, которую белый или красный компаунд при следующем проходе превращается в зеркало.
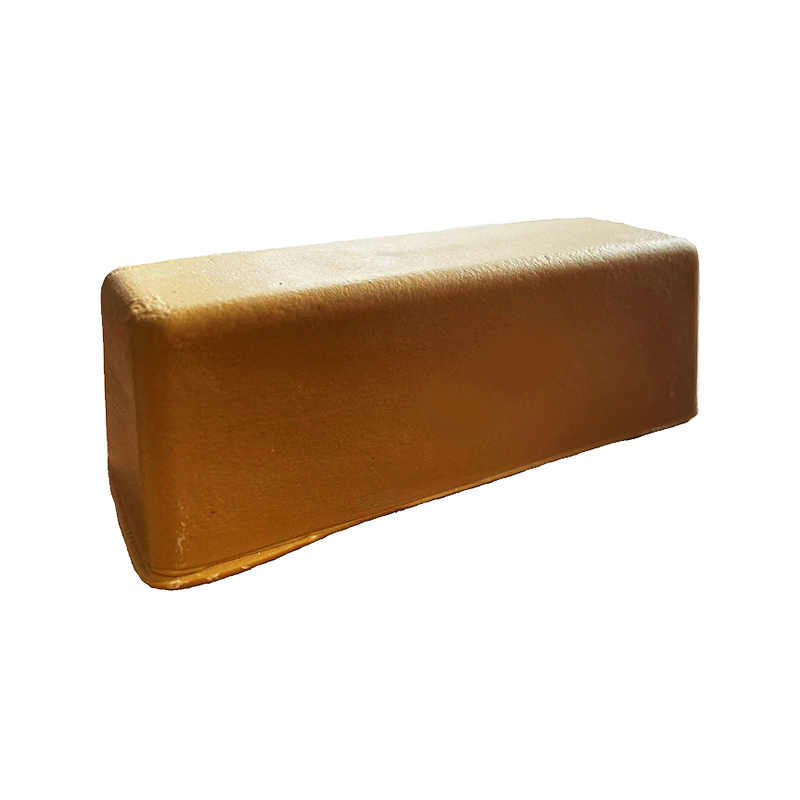 Грубая желтая полировальная паста для предварительной полировки алюминия Этот состав с высоким содержанием глинозема удаляет глубокие царапины, заусенцы и оксидные слои на первом этапе полировки, создавая ровную основу для последующих более тонких составов. Посмотреть продукт →
Резка и окраска: двухэтапная логика полировки алюминия
Профессиональная отделка алюминия разделяет процесс на два сознательно разных этапа. На этапе резки более грубый состав удаляет следы механической обработки, царапины и термический оттенок. На этапе окраски более тонкий состав придает поверхности чистый и равномерный блеск. Запуск обеих стадий за один этап приводит к компромиссу: поверхность либо все еще царапается, либо полируется так долго, что поверхность становится волнистой.
На производственной линии эти два этапа представляют собой отдельные работы, каждый из которых имеет свое собственное колесо и компаунд:
- Резка: средний состав оксида алюминия на круге из сизаля или закаленной ткани, умеренное давление, один или два контролируемых прохода.
- Раскраска: тонкий белый или красный состав на круге из мягкой ткани, слегка надавливая, пока поверхность не начнет равномерно отражать свет под углом.
- Осмотр: проверка под сгребающей лампой; мазки и мутные пятна здесь почти всегда означают составное несоответствие, а не ошибку оператора.
Ассортимент Henghua охватывает обе стороны этой последовательности — полировальные составы для чистовой планки и тканевые круги, подходящие для каждого этапа. желтое тканевое колесо из закаленной ткани для алюминия намеренно расположен посередине: он режет сильнее, чем обычный хлопковый круг, но обрабатывает более гладко, чем необработанный диск из сизаля, что делает его практичным мостом между резкой и окрашиванием.
 Желтый Hardened Cloth Wheel for Aluminum Finishing Сбалансированный полировальный круг для алюминия, который режет тверже, чем обычный хлопок, но обеспечивает более гладкую поверхность, чем сизаль, эффективно объединяя этапы резки и окраски. Посмотреть продукт →
Соответствие состава и колеса: комбинация, которая имеет значение
Полировальный состав для алюминия работает так же хорошо, как колесо, на котором он ездит. Грубый компаунд на мягком, пушистом круге теряет большую часть своей остроты, потому что круг прогибается и катится по стружке вместо того, чтобы подавать абразив чисто. Тонкий состав на твердом круге может полировать и размазывать. Для алюминия практичные комбинации выглядят так:
- Колесо сизаля желтое соединение — быстрый съем материала и удаление глубокой линии при первом контактном проходе.
- Складное или закаленное тканевое ветроколесо из желтого компаунда — растушевка и осветление после этапа сизаля.
- Мягкое тканевое пневматическое колесо из белого компаунда. — финальная окраска и зеркальная проявка.
- Жидкая смесь для стандартных плоских колес — равномерная обработка фасонных или фасонных деталей в автоматизированных ячейках.
Одна привычка оператора имеет такое же значение, как и выбор продукта. Ненадолго зарядите колесо — прикоснитесь составным стержнем к вращающемуся колесу на одну или две секунды — вместо того, чтобы постоянно нажимать на него. Избыток состава выбрасывается неиспользованным, нагружает поверхность круга связующим и повышает температуру, которая размазывает алюминий. Правильно заряженное колесо выделяет состав только в точке контакта.
Полный обзор конструкции колес, выбора твердости и того, как вариации гильз влияют на рез, можно найти в нашей статье. направляющая полирующего колеса просматривает варианты колесо за колесом.
Факторы производства перед покупкой пасты для полировки алюминия
Покупка полировальной пасты для алюминия отличается от покупки обычных метизов. Настоящая спецификация — это то, как изделие ведет себя при трении, и несколько пунктов определяют, будет ли оно работать на полу или выйдет из строя после первого барабана:
- Консистенция партии. Процент абразива и твердость связующего должны оставаться одинаковыми от барабана к барабану; партия, которая нагревается сильнее, будет размазываться точно так же, как ошибка оператора.
- Абразивная дисперсия. Плохо перемешанный состав высвобождает сгустки зерен, и каждый сгусток становится случайной глубокой царапиной, которую невозможно удалить ни одним чистовым проходом.
- Точка размягчения и хранение. Соединения размягчаются в летнюю жару и затвердевают в холодных складах. Проверьте температуру размягчения и держите батончики вдали от радиаторов и прямых солнечных лучей.
- Формат упаковки. Бары подходят для ручных скамеек, жидкости подходят для автоматических систем дозирования, а блоки нестандартных размеров сокращают количество отходов на фасонных колесах.
Контроль процесса производителя является частью продукта. Ningbo Henghua производит полный ассортимент компаундов с 2016 года в цехе площадью 3500 квадратных метров с более чем 10 линиями по производству полировальных кругов и автоматическими линиями розлива жидких компаундов, экспортируя их в Южную Америку, Европу, США и на Ближний Восток. На практике это означает одинаковое поведение плавления и одинаковую резку от барабана к барабану, а это именно то, что оператор не может проверить на глаз.
Прежде чем заказывать оптовую партию, проведите испытание на реальном материале в производственных условиях. Проверьте как минимум несколько десятков деталей по трем переменным — скорости колеса, типу колеса и контактному давлению — и запишите результат в рабочую инструкцию оператора. Состав, прошедший этот тест, сохранит стабильность лески на протяжении всей партии.
Где паста для полировки алюминия делает тяжелую работу
Алюминий – один из наиболее полируемых металлов в современном производстве. Автомобильные легкосплавные диски и яркая отделка, детали конструкций аэрокосмической отрасли, алюминиевая кухонная посуда и фурнитура — все это проходит через полировальную станцию перед нанесением покрытия или сборкой. Каждая отрасль устанавливает разные стандарты: покупатели автомобилей не допускают помутнения на поверхности колес; подготовка поверхности аэрокосмической отрасли перед анодированием не должна иметь дефектов; Производителям кухонной посуды необходима чистая, однородная внутренняя отделка, на которой не задерживаются остатки пищи.
Для производителей автомобильных запчастей состав обычно представляет собой разницу между стабильным зеркальным блеском и ежедневной кучей бракованных изделий. Наш применение для отделки автомобильных поверхностей На странице показано, как устроены состав и последовательность колес для этого сектора. В аэрокосмической, кухонной и аппаратной промышленности логика одна и та же — определите сплав, определите требуемую отделку, затем выберите компаунд и пару колес — даже если допуски различаются.
Для мастерских, которые переключаются между алюминием, нержавеющей сталью и медью на одном и том же столе, имеется специальный состав для полировки металла держит количество SKU под контролем. Он обеспечивает приемлемый крой и цвет для нескольких мягких металлов, что упрощает планирование, даже если для окончательной зеркальной отделки алюминия по-прежнему требуется специальный белый состав.
 Универсальная паста для полировки металлов для различных металлов Одно соединение, которое работает с нержавеющей сталью, медью и хромом, упрощая инвентаризацию в мастерских и обеспечивая при этом приемлемый срез и блеск мягких металлов. Посмотреть продукт →
Полировальная паста для алюминия редко является самым дорогим компонентом в списке расходных материалов, но от нее зависит, будет ли поверхность выглядеть как изделие или как прототип. Покупайте с четким процессом: определите сплав, определите требуемую отделку, установите последовательность кругов и протестируйте компаунд на реальной производственной скорости, прежде чем он попадет на стенд. Как только эти переменные будут взяты под контроль, полировка алюминия станет плановой операцией с повторяемыми результатами, а не методом проб и ошибок.


